项目速览
- 行业:装备零部件加工
- 交付内容:边缘推理机部署、视觉采集与光源方案、缺陷判定、复判工作台、数据看板
- 周期:14 周(含 5 周现场采样与调光);团队 5 人 + 现场 2 人
- 技术栈:工业相机与光源、边缘 GPU 推理、图像预处理、结果回传与 MES 对接
背景:抽检靠人眼,漏检靠运气
客户的产线是人工抽检:每 20 件抽 1 件,用放大镜看表面划痕与毛刺。问题有三个——抽检天然有漏检、人眼疲劳后标准漂移、检出结果不落到系统里,无法追溯是哪一批出了问题。
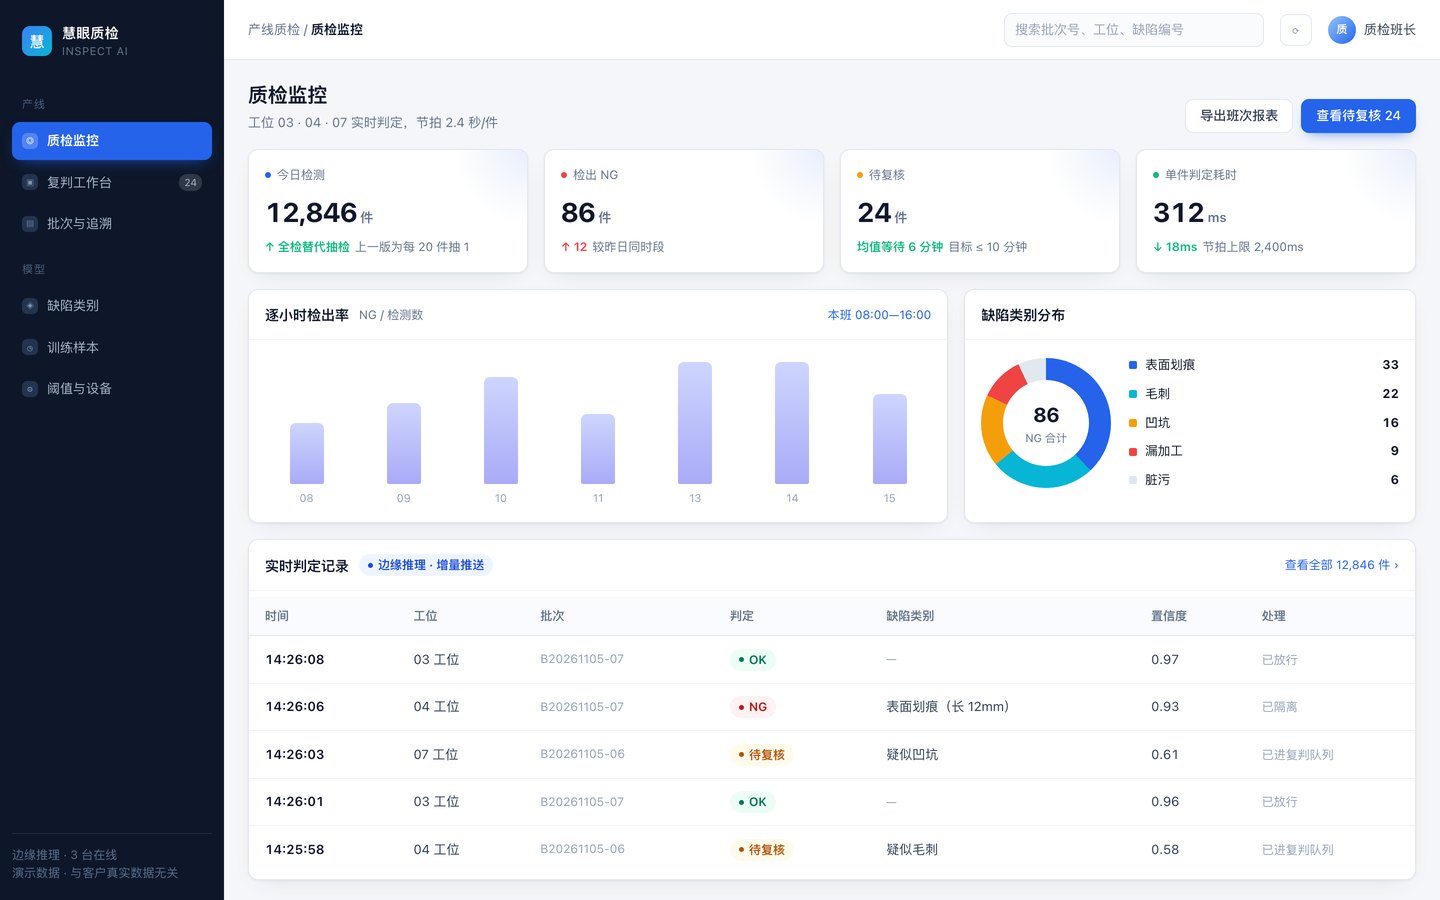
最初客户想「装摄像头传云端识别」。我们算了一笔账:产线节拍 2.4 秒一件,单班 8 小时约 1.2 万件,每件传 3 张 5MB 原图,一天接近 180GB 上行——带宽与延迟都不现实。方案因此改成边缘推理。
方案
① 采集与打光(决定成败的一半)
缺陷检出率首先取决于成像。我们与客户一起选光源角度(低角度侧光看划痕、环形光看毛刺)、定相机分辨率、做运动模糊补偿。这部分占用了将近五周,是项目里最不「AI」但最决定结果的工作。
② 边缘推理
边缘机在工位侧完成推理,单件判定耗时控制在 300ms 内,超时即按「待复核」放行并记录——不能因为算法卡住就停线。只回传结果(OK / NG / 待复核 + 缺陷类别 + 置信度)与异常图,上行带宽从 180GB/天 降到 12GB/天。
③ 复判与回流
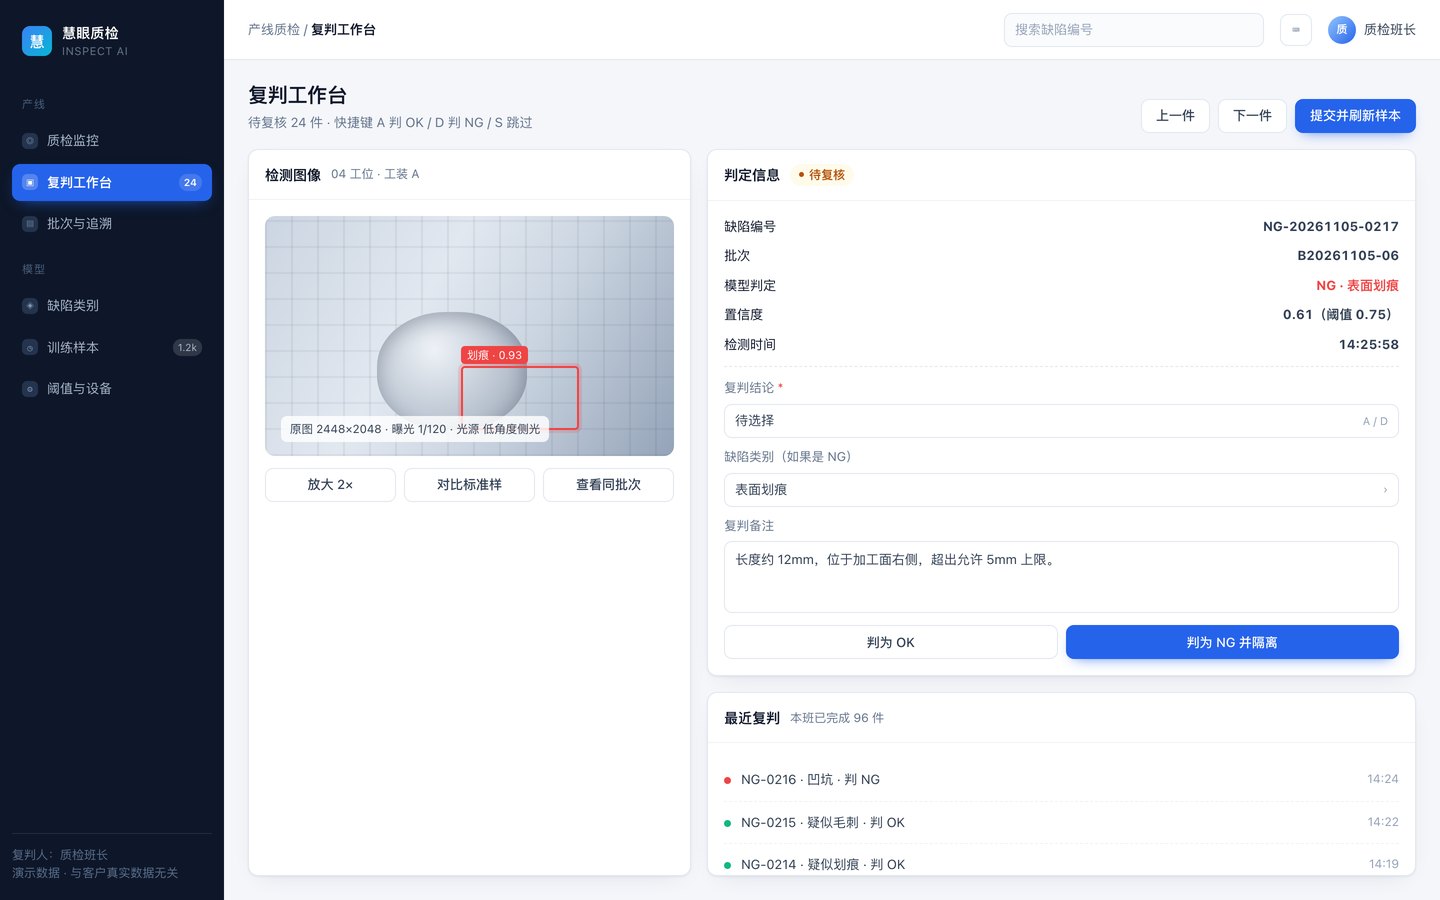
NG 与「待复核」进入复判工作台,质检员逐张确认。确认结果回流成训练样本,每周增量训练一次。这个闭环是准确率能持续爬升的原因——没有回流,模型三个月后就与产线脱节。
关键取舍
- 宁可「待复核」不可「误判 OK」:两类错误的代价不对等,漏检流出会造成客诉与返工,多判一件只是多花几秒人眼。因此阈值偏保守。
- 不做全自动停线:第一版只做提示与记录,不联动设备停机。等客户对准确率有信任之后,再讨论是否联动。
- 标注规范先行:缺陷类别定义(划痕 / 凹坑 / 毛刺 / 脏污 / 漏加工)要先统一,否则标注数据自相矛盾。
上线过程
- 第 1—5 周:现场采样 8,000 余张,与质检班长一起确定缺陷类别与判定标准
- 第 6—9 周:模型训练与阈值调优,用「人机双检」方式对比,逐周复盘差异
- 第 10—12 周:单工位试运行,只记录不拦截
- 第 13—14 周:扩展到 3 个工位,与 MES 打通批次追溯
结果
抽检变成全检,检出结果与批次绑定,客诉时可以回溯到具体时段与工位;质检员的角色从「找缺陷」变成「复判与调标准」。具体漏检率与返工成本变化由客户掌握。
复盘
如果重做,我们会把「打光方案」写进项目的第一个里程碑并留出更长的试错时间。这次五周算是紧张的——工业质检里,光学方案的重要性不亚于模型。
发表回复